⭕️ Anonymous Переработка пластмасс и полимеров 08.08.2026 09:48 #1786182530595604
Здесь буду учиться(скорее всего, соло) переработке пластмасс-полимерных компонентов методов экструзии в прямоугольную форму и рассказывать байки с производства прямоугольной полнотелой доски и квадратного бруса.
Литература:
Технология переработки пластмасс - http://lib.volpi.ru:57772/csp/lib/PDF/583854200.pdf
СОВРЕМЕННЫЕ МЕТОДЫ ПЕРЕРАБОТКИ ПОЛИМЕРНЫХ МАТЕРИАЛОВ Экструзия. Литье под давлением - https://op.vlsu.ru/fileadmin/Programmy/Bacalavr_academ/18.03.01/Metod_doc/Metod_2013-2016-2016pb_TPP_UP1_180301_05092016.pdf
Задавайте вопросы! Буду думать ответы и мучать мастера в цеху.
⭕️ Anonymous 08.08.2026 10:20 #1786184418070986
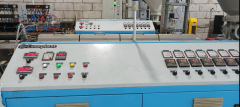
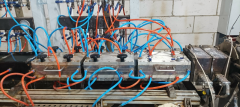
Работаю на оборудовании китайской компании Everplast, её можно найти на сайте https://www.everplast.com.tw/ru/%D0%BF%D0%BE%D0%BB%D0%BD%D1%8B%D0%B9-%D0%BA%D0%BE%D0%BC%D0%BF%D0%BB%D0%B5%D0%BA%D1%82-%D0%B7%D0%B0%D0%B2%D0%BE%D0%B4%D1%81%D0%BA%D0%BE%D0%B3%D0%BE-%D0%BE%D0%B1%D0%BE%D1%80%D1%83%D0%B4%D0%BE%D0%B2/%D0%BF%D1%80%D0%BE%D0%B5%D0%BA%D1%82-%D0%B4%D0%BF%D0%BA/ в разделе "Экструзионная линия".
Большую часть времени на текущий момент моей обязанностью является приготовление смесей для бункера каждой из двух линий. На линиях изготавливаются обычно доски шириной 110 и 140 миллиметров, изредка изготавливается брус неизвестного мне ширины грани, ориентировочно 110. Смесь на 100 кг выглядит примерно так:
60 кг полипропилена белого обычного либо натурального либо чёрного гранулированного в зависимости от цвета конечной продукции либо ширины доски различных производителей (пока ведутся эксперименты по подбору).
15 кг полиэтилена высокого давления неизвестного производства.
25 кг суперконцентрата меловой добавки Nicator.
550 гр вспенивающей добавки.
~1 кг полимерного красителя от фирмы BASF в Санкт-Петербурге.
1.5 кг антистатической добавки.
Дроблёное вторсырьё от отбраковки.
Компоненты загружаются в промышленный миксер и перемешиваются примерно 10 минут, после чего ссыпаются в контейнер перед бункером.
Сам процесс описать можно так:
Сырьё с помощью пылесоса с заданным таймером включения и датчиком наполненности поступает в бункер, где проходит стадию сушки при температуре от 40 до 60 градусов для удаления остатков влаги.
Из бункера через узкую нижнюю горловину и задвижку на ней ссыпается в начало смесительного шнека длиной около 2-3 метров. В шнеке смесь дополнительно перемешивается, нагревается постепенно до требуемых температур: загрузка 200, пластификация 205, гомогенизация 210-215-215, 218-218 фильера.
Затем смесь через головку-фильеру в виде пасты выдавливается в форму, где с помощью вакуума формируется в прямоугольный профиль и охлаждается водой через проточенные каналы. Таких форм обычно три.
Горячая формирующаяся доска посредством вытягивания треком извлекается из форм в воздушную камеру для окончательной формовки(впениватель всё ещё работает из-за высокой температуры внутри доски, ведь мы охладили и затвердили только верхние слои) металлическими калибраторами.
После доска поступает в бассейн с водой температурой около 20 градусов. Циркуляцию и охлаждение воды обеспечивает промышленный чиллер и насосы. Длина бассейна около 4-6 метров.
Из бассейна доска поступает в трек, который её вытягивает из предыдущих шагов.
Готовый профиль поступает на автоматический распиловочный стол для нарезки длиной от 1 до 6 метров.
Что мучает меня, воннаби мастера участка?
Температуры в шнеке и фильере. ПВД деградирует от 200 градусов, ПП при 215. Почему так - ещё не узнал.
Температура воды в бассейне теоретически высоковата. Рекомендуется для такой длины 14 градусов, а у нас 18-20. Тоже не знаю, отчего.
Перепады напряжения, из-за которых на столах каждой линии отключаются вакуумный и водяной насосы, кои нужно, роняя кал, включать как можно быстрее для предотвращения образования "козлов" или полного запечатывания форм расплавленной массой материала.
Переменное качество ПП, что требует постоянной подстройки параметров - скорость оборотов шнека, скорость вытягивания профиля, температуры нагрева в шнеке и фильерах, да и при начале каждого bigbag-а даже одного производителя следует уделять внимание диаметру гранулы и весу материала.
Плохое качество фильтрации воды и ежедневная их чистка(продуваю компрессором фильтры грубой очистки).
Неравномерный размер гранул материалов в смеси, что вытекает в проблему неравномерного поступления компонентов в шнек.
⭕️ Anonymous 08.08.2026 10:22 #1786184530914138
s/BASF/Basco//
⭕️ Anonymous 10.08.2026 13:55 #1786370159061982
есть небольшой ликбез на тему полимеров на утубе: https://youtu.be/7WqR-7ttg-Q?si=0c2nh6cP1umDxDLy
контекст 3д-принтеров можно игнорить, история про температуры и усадки в целом универсальна
⭕️ Anonymous 11.08.2026 17:33 #1786469632028397
Гляну на выхах, спс
⭕️ Anonymous 17.08.2026 15:47 #1786981671772035
в контексте термопластов, угу
⭕️ Anonymous 20.08.2026 16:20 #1787242827689682
скоро будем переделывать линию на производство доски с пазом, вот это будет жесть похоже
⭕️ Anonymous 20.08.2026 16:36 #1787243788653170
⭕️ Anonymous 25.08.2026 21:26 #1787693201651170
Зазор между фильерой и вакуумной камерой играет важную роль в формировании поверхности доски и длительности работы красителя.
⭕️ Anonymous 05.09.2026 08:31 #1788597076742902
Равно как и вспенивателя.
⭕️ Anonymous 05.09.2026 17:53 #1788630828091272
Пару-тройку дней из-за проблем с логистикой и отсутствием складского учёта работали на остатках хуёвого или слабо подходящего сырья. При слове "графит" у меня, как и у моего коллеги, начинает дёргаться глаз. Суть проста - тот чёрный ПП, который мы использовали для экструзии доски графитового цвета, крайне агрессивно вспенивается и столь же стремительно даёт усадку. С грехом попололам ты запускаешь линию, настраиваешь габариты доски и тут стреляет либо неоднородность сырья, либо перепад напряжения, либо суточное колебание температуры в цеху проворонил за иной рабочей суетой и ННА НАХУЙ - доска встаёт колом во второй вакуумной камере, при выходе из неё или возле третьей её рвёт, а из фильеры уже лезет масса расплавленного говна, заливая весь зазор и калибровочный стол. Сходить пообедать, покурить, да просто на десять минут расслабиться при таком риске не получится - стоит проспать на линии "козла" и будешь полдня разбирать-собирать калибровочный стол для извлечения кристаллизированного уже полимера. С кайфом, блядь!
Под конец недели на складе просели в ноль доски коричневого цвета. Обычно мы делаем его из коричневого вторичного ПП определённого поставщика, но он кончился ещё пару недель назад. Запасной вариант - использовать 50/50 два вида белого ПП в стренговой и подводной грануляции с размером гранул разного размера, так ещё и у них ПТР разный. Ладно, в целом, просто доска идёт волнами. Но в пятницу утром кончился ПП в виде стренговой грануляции, и блинб технолог забил загрузочный контейнер линии смесью на основе только одного ПП поверх правильной смеси. К чему это привело? Сам он утром за два часа закозлился пару раз, мы днём закозлились раза три... Потом я заметил, что в течении примерно получаса в цикле доска вспенивается-усаживается так, что приходится изменять скорость трека аж на ±25-30 мм/минуту! Как заведённый, крутился остаток дня возле линии и наблюдал-корректировал. Работка, бля! А если закозлит - это тебе не линия A с её отрывами, тут трек сразу начинает медленно-величаво двигаться на калибровочный стол для поцелуя.
Слава Хаэрин, после 3-ёх дня на линии с графитом перешли на коричневый, причём ещё и пару тонн материала экспресс-доставкой подвезли. Сделал переход, настроил габарит доски, попутно решил проблемы соседней линии вышеописанные... И тут на нашей части промзоны въебали подачу элекроэнергии! Класс!! Минут 30 сливали вручную воду вёдрами во избежания потопа.
Это всё лирика, честно говоря. Ладно, с сырьём должно стать лучше - нашли ответственного человека, он занят закупками и разгрузил нашего мастера.
А вы знали, что производство экструдера и его калибровка выполняется на заводе-изготовителе при полном комплекте вашего сырья, мастербатчей и прочих? Мы заказываем четыре новые линии, и пришлось отправлять морским контейнером в Тайвань материалы.
Мрамор на поверхности доски? Проверь зазор. Если мрамор с одной стороны - проверь охлаждение, мб одну сторону тянет быстрее другой.
Апельсиновая корка на поверхности доски? Проверь зазор. Проверь температуры фильер.
Акулья кожа на поверхности доски? Проверь зазор, регулируй скорость вытягивания, регулируй скорость шнека.
⭕️ Anonymous Строение полимеров 06.09.2026 16:59 #1788713959652845
⭕️ Anonymous 12.09.2026 00:17 #1789172269505479
⭕️ Anonymous 13.09.2026 07:49 #1789285740454170
Скорость охлаждения имеет не меньшую важность, что и температура.
⭕️ Anonymous 13.09.2026 07:49 #1789285781785691
А также доски с пазом и террасной плитки.
⭕️ Anonymous 14.09.2026 17:30 #1789407058732597
Если доску вытягивает винтом, то можно повысить температуру в зоне загрузки шнека.
⭕️ Anonymous 08.10.2026 04:52 #1791435124602822
⭕️ Anonymous 08.10.2026 04:53 #1791435184742732
Неправильно. В зоне плавления. В зоне загрузки температура влияет на работу вспенивателя.
⭕️ Anonymous 09.10.2026 05:23 #1791523402906632
Некоторые материалы очень эластичны и не козлят при низкой скорости вытягивания, но могут прилипать к поверхности калибраторов и идти рывками, из-за чего поверхность доски идёт с растяжками или тигриными полосками.
⭕️ Anonymous 09.10.2026 09:07 #1791536835473516
Поставили пластиковые анкера в качестве упора. На болты крепить не можем - тогда ванну вытянет при козле на трек. Вроде работает: если доска резко расширяется и встаёт, то трек не начинает сильно двигаться по доске, продолжая её вытягивать.
⭕️ Anonymous 09.10.2026 15:09 #1791558578281667
На третий козёл анкера обломило и трек поехал, ну один хуй норм
⭕️ Anonymous 12.10.2026 17:18 #1791825503482635
Закрепили на дюбели-шестёрки. Разок срезало, закрепили по одному в отверствие ноги и по одному перед ногами передними. Весь день работало, хотя в доске напряжение пиздец, аж растяжки по поверхности лезут.
⭕️ Anonymous 13.10.2026 15:27 #1791905266569033
Пока работает.
⭕️ Anonymous 18.10.2026 17:38 #1792345108438047
Ставлю себе задачку на неделю придрочиться чуять эффективную скорость вращения шнека и корректировать её. Последнее время часто на одной из линий либо "жопа тигра" лезет, либо доска на разрыв идёт, стандартный набор манипуляций с вакуумом и охлаждением практически не помогает. Я бы даже сказал, что надо всё это понять в комплексе - величину зазора между первой вакуумной камерой и фильерой, разрежение от вакуума, интенсивность охлаждения, скорость вытягивания, скорость смешивания, подбор температур для поиска оптимальной точки сдвиговых процессов смеси. Как что-то новое узнаю - сразу отпишу подробно суть.
⭕️ Anonymous 22.10.2026 17:29 #1792690153338064
При плавающем ПТР можно выставить максимально возможный зазор, чтобы не рвало выходящий на поверхность ПП с более высоким ПТР. Создаётся типа как коридор-корка, внутри которого идёт доска и успевает равномерно затвердеть после первого вакуум-калибратора. Но лучше закупить норм сырьё, хах.
⭕️ Anonymous 24.10.2026 12:58 #1792846726607032
https://www.youtube.com/@underground3d390
канал русского энтузиаста, который занимается производством филаментов и прочих ништяков на собственном оборудовании